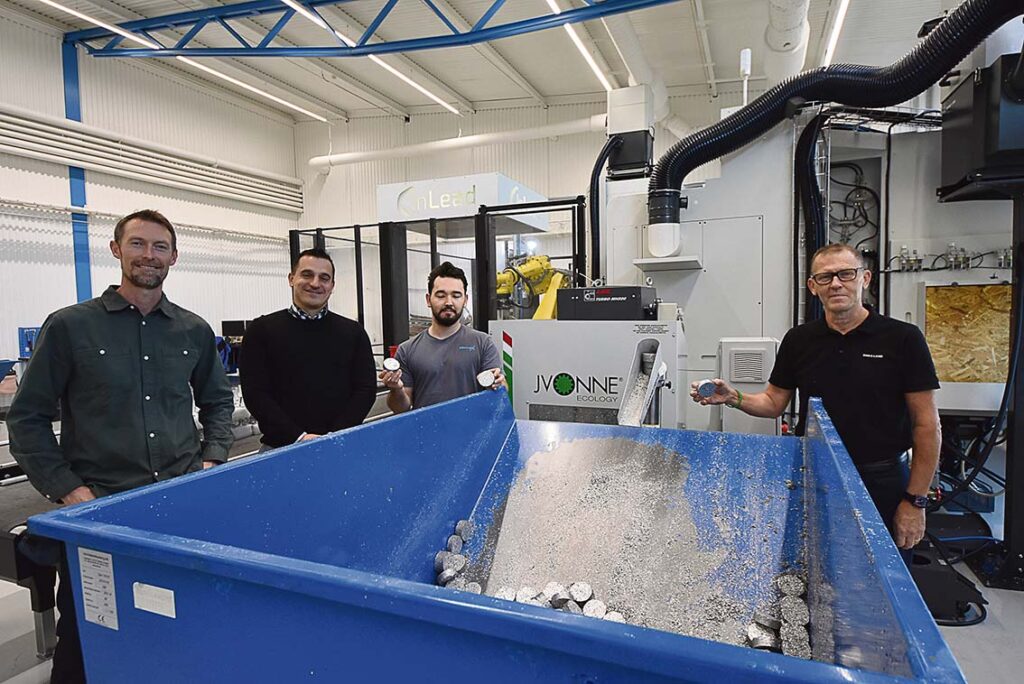


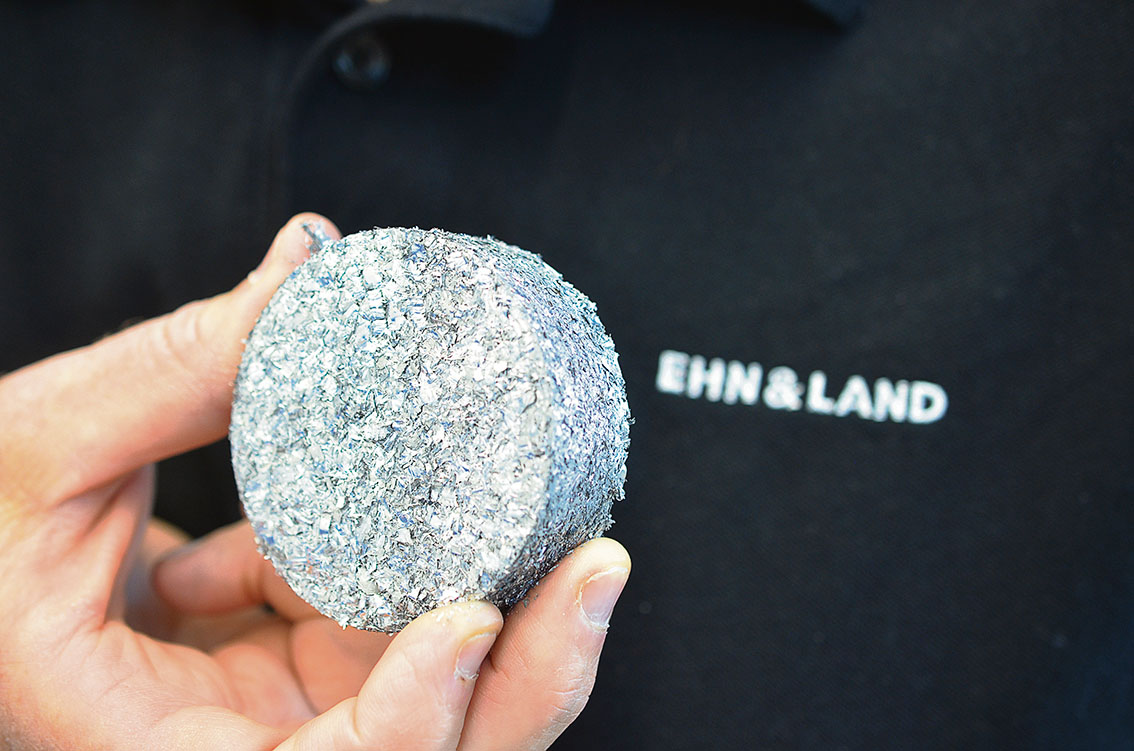
Brovex Precision Engineering i Spånga effektiviserar sin spånhanteringen med Jvonne-pressar. Sedan två år tillbaka har två spånpressar tagit hand om aluminiumspån direkt vid CNC-maskinerna. Spånet komprimeras till kompakta puckar, vilket förenklar hanteringen och ger bättre förutsättningar för automatiserad produktion.
Förutsättningen för att skriva en artikel om ett par spånpressar kan vara en utmaning men med produktionstekniskt intresserade personer som Alexandar Kunovac, Sean Cameron och Mikael Bergh så gick intervjun ”som en dans”. Att träffa människor ute i produktionen som brinner för att effektivisera och utveckla olika produktionsmiljöer gör en reporters dag. Och i detta fallet kan vi på tidningen redaktion förmedla viktig teknik och information.
Spånhantering
Metallspånor kan ställa till med stora problem av olika slag som i förlängningen ger maskinoperatören mindre tid, till att få en så störningsfri produktion som möjligt men spånproblemen kan också hanteras effektivt med hjälp av specifik maskinutrustning och teknologier, då det är mycket viktigt att hantera metallspånor på ett säkert och miljövänligt sätt och för att säkerställa en effektiv och hållbar produktion.
Här är några av de viktigaste verktygen för att hantera metallspånor som dammsugare, spånkrossar och spåncentrifuger. I detta reportage skall vi fokusera på brikettpressar som effektivt reducerar volymen av metallspånor och minskar kostnaderna för hantering av avfall.
– Längre obemannad körtid blir allt viktigare då automatiseringen av svensk industri måste fortsätta för att vi skall ha en livskraftig industri i vårt land. Brovex kör obemannat under nätter och ibland på helger i sina två fabriker. Med en press vid CNC-maskinerna går spånet direkt från transportören in i pressen. Spånbehållarna behöver tömmas mer sällan och maskinerna kan arbeta längre mellan ingreppen. Även spånhanteringen blir därmed en del av det automatiserade produktionsflödet. Överfyllda spåncontainrar är en vanlig orsak till produktionsstopp, säger vd Alexandar Kunovac och berättar att den stopporsaken inte längre förekommer med den nya lösningen med spånpressar från den italienska tillverkaren Jvonne.
I företagets tidiga miljöuppföljning 2025 rapporterades ungefär 90 procent mindre spånvolym. Hämtningarna av aluminiumspån uppskattades till omkring en tiondel av tidigare frekvens. Det minskar utrymmesbehovet och förenklar lagring, hantering och transporter. Uppgiften om 90 procent avser spånets volym, inte aluminiumets vikt.
– Färre tömningar minskar behovet av återkommande manuell spånhantering och ger operatörerna mer tid för andra uppgifter. De kompakta puckarna gör också materialet enklare att samla och hantera runt maskinerna, förklarar Sean Cameron hos BROVEX.
Kylvätskan kan tas till vara då pressningen separerar kvarvarande kylvätska från spånet. Vätskan kan samlas upp för återanvändning eller återvinning, så att resurserna tas bättre till vara och mindre vätska följer med aluminiumet till skrothanteringen.
Kompakta aluminiumbriketter är enklare att hantera och lämna vidare till återvinning. De kan också ge möjlighet till bättre betalning för aluminiumet. Mindre spånvolym och färre hämtningar minskar transportbehovet och ger förutsättningar för lägre bränsleförbrukning och utsläpp från spånhanteringen.
Att placera en press direkt vid varje CNC-maskin minskar behovet av att tömma och flytta lösa spån till en gemensam press. En viktig erfarenhet är att pressens kapacitet behöver matcha mängden spån som CNC-maskinen producerar.
Frigjord golvyta och utrymme för fler maskiner
– Spånpressar vid varje maskin löser både problemet med för små spåncontainrar, som blir överfyllda och orsakar produktionsstopp, och problemet med stora containrar som tar mycket golvyta. Frigjord yta kan ge plats för ytterligare en eller två maskiner innan en flytt blir aktuell. BROVEX bedömer att upp till 10 procent av golvytan kan frigöras om pressar installeras under samtliga spåntransportörer, säger Alexandar Kunovac.
Vi får nu i ”nästa steg” i vår rapport mer information om spånpressarna från Jvonne som säljs, servas och utbildas av leverantören Ehn & Land där Mikael Bergh är ansvarig säljare.
– På Ehn & Land har vi tekniskt smarta lösningar och vi jobbar bara med de främsta tillverkarna som ligger i framkant när det gäller innovation och utveckling. En av våra produkter är Jvonne spånpressar som är pålitliga och effektiva lösningar för spån- och avfallshantering. Jvonne spånpressar kännetecknas av hög kvalitet och hållbarhet, vilket gör dem idealiska för tuffa arbetsmiljöer.
– Med snabb och jämn komprimering hjälper våra maskiner till att spara både tid och arbetskraft. Dessutom är de miljövänliga och minskar volymen av spån, vilket gör transport och förvaring mer effektivt. Den robusta konstruktionen och den höga presskraften säkerställer ordentlig komprimering, medan användarvänligheten och anpassningsbarheten gör våra produkter flexibla och lämpliga för olika verksamheter, förklarar Mikael Bergh.
I varje metallbearbetningsverkstad ses spånhantering ofta som en oundviklig kostnad: transport, lagring, avfallshantering och kylvätskeförluster påverkar gradvis lönsamheten. Ändå upptäcker fler och fler företag att bakom dessa ”avfallsmaterial” finns en verklig och förvånansvärt snabb ekonomisk avkastning. Med ett Jvonne-komprimeringssystem blir det som en gång representerade en kostnad en källa till besparingar. Att välja kompaktering innebär att anamma en smartare och mer konkurrenskraftig strategi, där teknik och hållbarhet samverkar för att skapa verkligt värde., säger Mikael Bergh.
Vi ber Mikael om tekniska data:
– Jvonne har spånpressar för kapaciteter upp till 300 kg/timme för stålspån och 120 kg/timme för aluminiumspån. Komprimeringstrycket kan vara upp till så mycket som 91 ton med Booster och motoreffekten från så låg som 3kW upp till 15 kW. En stor fördel med Jvonne komprimatorer jämfört med konkurrerande maskiner är deras förmåga att hantera trådiga spån utan att behöva förbearbeta genom en rivare.
Att minska volymen metallspån, återvinna skärvätska och minimera lagringsutrymmesbehovet – det här är utmaningarna som inspirerade skapandet av Jvonne-komprimatorer och som fortsätter att driva utvecklingen av varje ny maskin Jvonne bygger. Detta är inte ett språng i mörkret; det är nästa utveckling av en ny plattform. Jvonne har förfinat den genom att lyssna på de människor som hanterar den varje dag, såväl som på sina kommersiella partners, för att leverera högre prestanda och göra komprimeringscykeln enklare att hantera.
Siffran som gör skillnaden är komprimeringskraften: 50 ton (JEB200). Resultatet är mer komprimerbara, mer stabila briketter, vilket innebär mindre lagringsvolym, högre kylvätskeåtervinning, färre transportkostnader och skrot som behåller ett högre värde när återvinningsprocessen är uppnådd.
– I många tillverkningsmiljöer betalar sig investeringen i en Jvonne-komprimator på mindre än tolv månader. Från och med det ögonblicket genererar varje komprimeringscykel en kontinuerlig och mätbar ekonomisk avkastning – samtidigt som produktiviteten, arbetsplatsorganisationen och miljömässig hållbarhet förbättras. Optimerad gaffeltrucks användning: gaffeltrucks användningen minskas med 90 %, vilket resulterar i ökad säkerhet. Ökat försäljningspris ger större konkurrenskraft tack vare lägre transportkostnader för komprimerat spån, säger Mikael Bergh.
Här belyser Mikael Bergh vikten av rätt spånhantering vid automatisering och obemannad produktion.
– Att tänka på när man vill köra full automation och obemannad produktion, är det viktigt att ha rätt förutsättningar. Med det vill jag säga att komprimatorn ska kunna hantera alla typer av spån, dvs. långa, blandade och korta spån utan att det ska påverka själva produktionen. Det ska inte behövas någon förbearbetning/krossning av spånen utan komprimatorn ska stå direkt under spåntransportören och vara en del i hela processen. Viktigt också är att välja rätt komprimator! Många bearbetar många olika material vilket gör att du som kund snabbt ska kunna ställa om utan för mycket jobb med rengöring, det ska vara enkelt, detta är också något utvecklingsingenjörerna hos Jvonne har tänkt på, säger Mikael Bergh Ehn & Land.
Mikael avslutar med en mycket viktig aspekt i helheten när man stöter på problem.
– Just detta att många kan uppleva problemen med spånhantering kring maskinen när spånorna är en mix av lång-, kort- och blandspån. Oftast så får operatören hantera detta självt vilket i sin tur påverkar den optimala tiden operatören ska ha i maskinen istället. Många tänker inte på detta utan det blir mer så att ligga under dolda kostnader, ingen ser dem men i slutändan finns dom där.
Mycket av spånen hamnar på golvet då spånbingen inte kan ta alla spån för att det bygger för mycket volym och när det börjar bli fullt i spånbingen så ramlar det ner på golvet bredvid innan någon gör något åt detta. Detta skapar också ett problem med arbetsmiljö då operatörer eller även andra personer som tekniker m.m. kan göra sig illa på kringliggande spån.
En annan del i detta som jag ofta ser är att det ligger väldigt mycket kylvätska kvar i spånbingen tillsammans med spånen och det gör att kylvätskan kommer att bli kontaminerad och i slutändan även börja lukta illa vilket sen sprids i hela verkstaden och påverkar då i sin tur luften.